Introduzione
PA12 e PA11 sono di gran lunga i materiali più utilizzati nei processi di stampa a letto di polvere come la sinterizzazione laser selettiva e la stampa Multi Jet Fusion di HP.
Entrambi i materiali sono poliammidi a catena lunga, più comunemente detti Nylon, il che li rende, nella struttura chimica, due materiali quasi uguali.
Avere due materiali apparentemente così simili disponibili per le stesse tecnologie di stampa 3D può essere confusionario, soprattutto quando la differenza tra i due sembra essere un numero nel nome (che indica tra l'altro la quantità di atomi di carbonio all'interno della struttura che li compone).
La finalità di questo articolo è, quindi, quella di riassumere brevemente e senza eccessivi tecnicismi le principali differenze tra i due materiali e di conseguenza, per quali campi di applicazioni è più adatto un materiale o l'altro.
Differenze chimiche e di produzione
Come già detto nel paragrafo introduttivo, il PA12 ed il PA11 si assomigliano incredibilmente dal punto di vista chimico, ma c'è una differenza sostanziale che è giusto menzionare: il modo in cui vengono prodotti.
Il PA12 è prodotto a partire dal butadiene, un sottoprodotto della raffinazione del petrolio, di conseguenza, come qualsiasi materiale prodotto a partire da un idrocarburo, non può essere considerato un materiale particolarmente ecologico.
Per il PA11 la questione è decisamente diversa.
Il PA11 è una poliammide bio-based, in quanto è prodotto interamente facendo utilizzo di olio di ricino. L'origine completamente vegetale del PA11 lo rende un materiale meno impattante dal punto di vista ecologico.
È necessaria però una precisazione importante, bio-based non signfiica biodegradabile, i componenti realizzati in PA11 non impiegano meno tempo a decomporsi in natura, vanno quindi smaltiti come qualsiasi altro componente in plastica.
Aspetto e post produzione
Due componenti realizzati rispettivamente con il PA12 ed il PA11 hanno un aspetto pressoché identico e sono quindi indistinguibili, mantengono entrambi la superfice granulosa e porosa caratteristica dei processi di stampa 3D a letto di polvere.
Entrambi i materiali possono inoltre essere post-prodotti con le stesse tecniche di trattamento superficiale e di verniciatura.
Proprietà meccaniche
È quando si inizia a parlare di proprietà meccaniche che il PA12 ed il PA11 mostrano i propri elementi distintivi, che li rendono materiali diversi ed adatti ad applicazioni diverse.
Flessibilità e resistenza agli urti
La principale differenza tra i due materiali è la rigidità; il PA12 è più rigido del PA11, un componente stampato in PA12 tende non deformarsi per poi spezzarsi se viene applicata una forza eccessiva.
Un componente stampato in PA11 invece, è molto più propenso a deformarsi prima di cedere e rompersi. Ciò rende il PA11 più adeguato quando è necessario realizzare componenti sottoposti a flessioni e sollecitazioni continue.
Altra differenza meccanica sostanziale è la resistenza agli urti: il PA11 è preferito al PA12 in tutte le applicazioni che necessitano di una particolare resistenza agli urti.
Resistenza alla temperature ed agli agenti atmosferici
Per quanto riguarda la resistenza alle temperature, non c'è un vincitore assoluto, la discriminante è la presenza o meno di sollecitazioni meccaniche in associazione a quelle termiche.
Per componenti sottoposti esclusivamente a stress termico, il PA11 è la scelta migliore, mentre vale il contrario per i componenti che sono sottoposti sia a stress termico che meccanico, casistica per il quale il PA12 è preferibile.
Se il componente è esposto continuamente alla luce UV, è preferibile usare il PA11.
Resistenza alle sostanze chimiche
Per quanto riguarda la resistenza alle sostanze chimiche, non c'è un consenso totale, entrambi i materiali, essendo poliammidi a catena lunga, sono in grado di resistere al contatto con oli, grassi, carburanti ed altre sostanze chimiche.
Secondo i datasheet di alcuni produttori, Il PA12 resiste meglio al contatto con fluidi idraulici ed oli caldi.
Precisione ed igroscopia
Il PA12 risulta essere inoltre un materiale più preciso del PA11, nel senso che tende a mantenere meglio spigoli e dettagli fini.
La precisione superiore del PA12 è anche dovuta al minor tasso di assorbimento d'acqua, che rende i componenti realizzati in PA12 più adatti ad essere conservati in ambienti umidi.
Campi di applicazione
Nonostante le differenze tra i due materiali possono sembrare minime e in alcuni casi trascurabili, il PA12 ed il PA11 sono consigliabili per applicazioni decisamente diverse.
Il PA12 per esempio, potrebbe essere considerato materiale elettivo per le seguenti applicazioni:
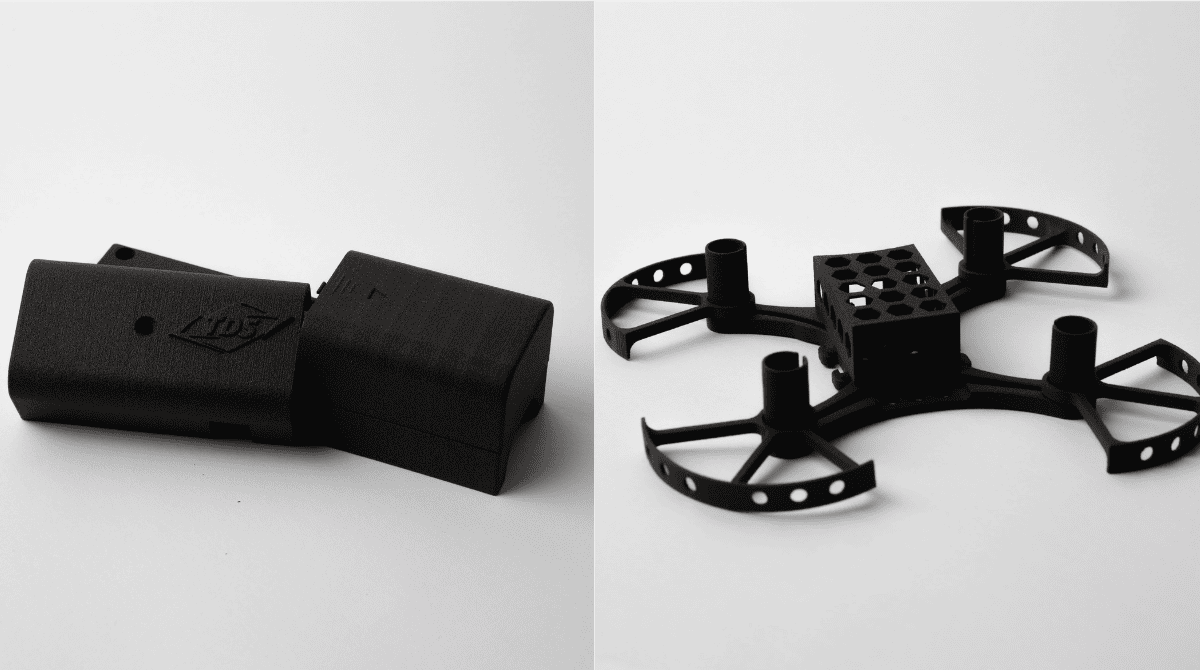
- Case ed housing elettronici
- Staffe e supporti
- Prototipi estetici
- Prototipi funzionali non sottoposti a carichi particolari
- Dime e maschere di foratura
Il PA11 invece è più indicato per applicazioni più intensive del tipo:
- Carter e carenature potenzialmente sottoposti ad urti
- Clip e ganci
- Parti che hanno cerniere integrate
- Componenti molto esposti ai raggi UV
- Qualsiasi altro componente molto sottoposto a sollecitazioni meccaniche
I campi di applicazione di entrambi i materiali possono, in alcuni casi, sovrapporsi. In quesi casi spesso è il PA12 a prevalere, in quanto più economico del PA11.
Queste due liste contengono solo alcuni dei campi di applicazione in cui entrambi i materiali performano in modo ottimale, e serve a fare da guida mentre si sta scegliendo il materiale migliore per il proprio campo di applicazione.
Conclusione
Abbiamo visto quindi, che entrambi i materiali hanno i loro campi di applicazione "preferiti" e che quindi anche quando due materiali all'apparenza sembrano molto simili, è doveroso approfondire per essere sicuri di star scegliendo il materiale più idoneo per la realizzazione delle proprie parti stampate in 3D.
TDS Printing è in ogni caso sempre disponibile per valutare ed analizzare insieme qualsiasi dubbio o perplessità, anche in relazione al materiale da scegliere, se hai quindi qualche dubbio, non esitare a contattarci.